Sissejuhatus
UHMWPE toru puhul on polümeerist toru valmistamine vaid tootmisprobleemi esimene osa.
Raskem osa on hoida toru ühtlane kogu selle pikkuses.
Torul võib olla õige nimiläbimõõt, kuid see võib siiski varieeruda seina paksuses, tiheduses, sisestruktuuris või jääkpinges. Need variatsioonid on tihedalt seotud sellega, mis juhtub enne, kui materjal jõuab vormimisvormi.
UHMWPE muudab probleemi keerulisemaks, kuna selle ülikõrge molekulmass annab sellele väga kõrge sulamisviskoossuse ja väga halva sulati voolavuse. See on üks põhjus, miks UHMWPE-d töödeldakse tavaliselt survevormimise või trumli ekstrusiooniga, mitte tavapärase polüetüleeniga tavalises ekstrusiooniprotsessis.
Ram-ekstrusiooniks tihendatakse pulber järjestikuste sammudega ja surutakse läbi kuumutatud matriitsi. Tootmistulemus ei sõltu ainult materjalist endast, vaid ka sellest, kui järjepidevalt pulber ette söödetakse, tihendatakse, kuumutatakse ja vormimissüsteemis liigutatakse.
Sealt saab alguse seina ühtlus.
Torusein ehitatakse enne, kui see matriitsini jõuab
Lihtne on eeldada, et vormimisvorm määrab lõpliku seinapaksuse.
Matriit määrab kindlasti profiili, kuid stantsi sisenev materjal on juba läbinud mitu olulist etappi.
UHMWPE pulber siseneb masinasse ja tihendatakse järk-järgult edasi-tagasi liikuva silindri abil. Iga trumli liigutus surub osa pulbrist kokku ja surub konsolideeritud materjali kuumutatud vormimistsooni poole. Braskem kirjeldab seda kui järjestikust pulbri pakkimist ja liikumist läbi kuumutatud matriitsi, kusjuures sisemine matriitsi osa määrab lõpliku profiili.
See loob tavapärasest kruviekstrusioonist väga erineva tootmisolukorra.
Tavaline PE-ekstruuder edastab pidevalt voolavat polümeerisulamit. UHMWPE rammi ekstrusioonil liigutatakse materjali peamiselt positiivse nihke ja kokkusurumise teel.
Kui pulbrilaeng on ebaühtlane, võivad ka vormimistingimused muutuda ebaühtlaseks.
Seetõttu ei saa toru korralikult juhtida, vaadates ainult matriitsi ava.
Pulberpakendamine avaldab vormimisprotsessile otsest mõju
Enne kui UHMWPE pulber muutub pidevaks polümeerstruktuuriks, tuleb pulbriosakesed viia tihedasse kontakti.
Tihendamise aste ja ühtlus mõjutavad materjali käitumist järgneval kuumutamisel ja tihendamisel.
Ebaühtlane pulbri laeng võib tekitada lokaalseid tiheduserinevusi. Kui materjal siseneb soojendatavasse sektsiooni, võivad need erinevused mõjutada erinevate piirkondade konsolideerumise kiirust.
See kehtib eriti paksuseinaliste{0}}toodete puhul.
Paks UHMWPE toru ei kuumene koheselt läbi kogu seina. Soojus peab liikuma köetavatelt pindadelt seina sees oleva materjali poole. UHMWPE-l on ka suhteliselt halb soojusjuhtivus, nii et temperatuuri jaotust läbi sektsiooni tuleb töötlemise ajal hoolikalt kontrollida. UHMWPE töötlemise uuringud näitavad, et materjali termiline käitumine ja sulamite piiratud liikuvus muudavad töötlemistingimused vormimise kvaliteedi oluliseks osaks.
Tootmise eesmärk ei ole seega lihtsalt "pulbri kuumutamine".
Selle eesmärk on saavutada piisavad termilised tingimused kogu vormimissektsioonis, säilitades samal ajal rõhu ja mõõtmete kontrolli.
Temperatuur peab olema piisavalt kõrge, - kuid mitte juhuslikult kõrge
UHMWPE ei reageeri temperatuurile samal viisil kui madala{0}}viskoossusega polümeer.
Selle sulamistemperatuur on umbes 155 kraadi, kuid pulbriosakeste täielik sulatamine nõuab kõrgemat töötlemistemperatuuri ja materjali voolavus on isegi sulamistemperatuurist kõrgemal äärmiselt halb.
See loob olulise töötlemisakna.
Kui termiline seisund on ebapiisav, ei pruugi pulbriosakesed piisavalt konsolideeruda.
Kui materjal puutub kokku liigsete termiliste tingimustega või püsib kõrgel temperatuuril liiga kaua, muutub probleemiks termiline lagunemine. Töötlemiskirjanduses märgitakse ka, et UHMWPE-l on halb soojusjuhtivus, mis võib põhjustada materjali sees lokaalset soojuse akumuleerumist.
Torude tootmisel ei ole seega probleem ainult kütteregulaatoril kuvatavas temperatuuris.
Materjal ise peab saavutama nõutava termilise seisundi kogu vormimisosa ulatuses.
See on üks põhjus, miks kuumutatud stants on protsessi oluline osa.
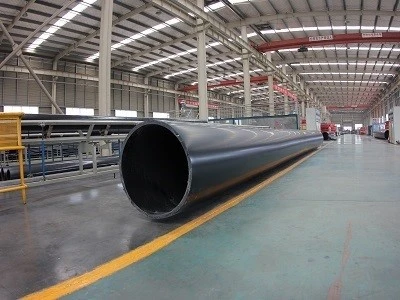
Kuumutatud stants reguleerib viibimisaega
Vormimisvorm teeb enamat kui annab torule lõpliku kuju.
Selle kuumutatud pikkus määrab, kui kauaks tihendatud materjal püsib kontrollitud termilistes tingimustes enne vormimistsoonist lahkumist.
Braskem määratleb tootmiskiirust mõjutavate teguritena konkreetselt kuumutatud matriitsi tsooni pikkuse, silindri sammu ja silindri liikumise regulaarsuse.
Mõelge, mis juhtub, kui rammi liikumine muutub.
Kiirem liikumine muudab kuumutatud sektsiooni läbiva materjali kogust ajaühikus. Koos sellega muutub materjali termiline ajalugu.
Aeglasem liikumine teeb vastupidist.
See tähendab, et tootmiskiirust ei saa soojusjuhtimisest eraldada. Tootlikkuse suurendamine ilma küttevõimsust ja stantsi pikkust arvestamata võib häirida järjepidevaks konsolideerimiseks vajalikke tingimusi.
Sel põhjusel on UHMWPE torude tootmine pigem koordineeritud protsess kui lihtne "pulber sisse, toru välja" toiming.
Ram liikumine võib tekitada protsessi pulsatsiooni
On veel üks omadus, mida on lihtne kahe silma vahele jätta.
Silindri ekstrusioonisüsteem kasutab edasi-tagasi liikumist, mitte pidevat kruvi pöörlemist.
Ram liigub edasi, tihendab pulbrit ja lükkab materjali edasi. Seejärel naaseb see järgmiseks laadimis- ja tihendustsükliks.
See tähendab, et protsess sisaldab omapärast tsüklilist liikumist.
UHMWPE trumli ekstrusiooni uurimine märgib, et katkendlik söötmine ja tihendamine muudavad protsessi tehniliselt peaaegu{0}}pidevaks ja et tsükliline stantsimine võib kaasa aidata ekstrudeeritud toote jääkpingetele. Pulsatsiooni vähendamiseks ja protsessi pidevaks töötamiseks on välja töötatud mitu -kolvisüsteemi.
Seetõttu on torude tootmisel oluline säilitada trumli stabiilne liikumine.
Kui liikumine on ebaregulaarne, võib rõhk ja materjali tarnetingimused samuti kõikuda.
Eesmärk ei ole lihtsalt luua piisavalt jõudu. Jõudu tuleb rakendada korduvalt ja järjepidevalt.
Stantsi geomeetria määrab lõpliku toruprofiili
Kui materjal on piisavalt tihendatud ja kuumutatud, läbib see vormimisvormi.
Matriitsi sisemine osa määrab torukujulise geomeetria. Torude tootmisel hõlmab see suhet välisläbimõõdu, siseläbimõõdu ja seina paksuse vahel.
Vormi geomeetria muutus muudab materjali jaotust toru ümber.
Sel põhjusel tuleb stantsi kujundust käsitleda koos sellesse siseneva materjaliga. Teoreetiliselt õige stants ei suuda kompenseerida ebastabiilset pulbri etteandmist ega ebajärjekindlat tihendamist ülesvoolu.
Matriit peab vastu pidama ka märkimisväärsetele mehaanilistele koormustele. Siiber peab ületama kõrge viskoosse UHMWPE materjali tekitatud takistuse ja vormimisprotsessiga seotud hõõrdumise. Braskem tuvastab tootlikkust ja toote kvaliteeti mõjutavate tegurite hulgas ekstruuderi komponentide hüdraulilise võimsuse ja mehaanilise tugevuse.
Jahutus võib lõplikke mõõtmeid muuta
Toru ei lakka muutumast niipea, kui see väljub kuumutatud matriitsist.
Jahutamine põhjustab polümeeri struktuuri kokkutõmbumist ja stabiliseerumist.
Torukujulise sektsiooni puhul ei pruugi välispind ja sisepind kogeda täpselt sama soojuslikku ajalugu. Seetõttu mõjutab jahutuskiirus mõõtmete stabiilsust ja jääkpinget.
See muutub olulisemaks, kui toru mõõtmed ja seina paksus suurenevad.
Jahutuse eesmärk ei ole lihtsalt toru võimalikult kiire külmutamine. Selle eesmärk on viia vormitud profiil stabiilsetesse mõõtmetesse, tekitamata läbi seina tarbetuid soojuserinevusi.
See on ka põhjus, miks allavoolu jahutus- ja vormimisseadmeid peetakse UHMWPE rammi ekstrusioonisüsteemi enda osaks.
Miks seina paksust ei reguleeri üks number?
Kui ostjad määravad UHMWPE toru, esitatakse seina paksus tavaliselt mõõtmete nõudena.
Tootmise ajal sõltub selle seina paksuse säilitamine aga mitmest protsessitingimustest koos töötades.
|
Tootmistegur |
Võimalik mõju torudele |
|
Pulbersöötmine |
Materjali konsistents ekstrusiooni suunas |
|
Pulbertihendamine |
Tihedus ja konsolideerumine |
|
Ram liikumine |
Rõhu ja väljundi stabiilsus |
|
Küttetingimused |
Pulbri sulatamine ja konsolideerimine |
|
Kuumutatud stantsi pikkus |
Termiline kokkupuude vormimise ajal |
|
Stantsi geomeetria |
Toru mõõtmed ja seinaprofiil |
|
Materjali viibimisaeg |
Soojusajalugu |
|
Jahutus |
Lõplik mõõtmete stabiilsus |
|
Protsessi stabiilsus |
Järjepidevus erinevate sektsioonide vahel |
Seetõttu ei tohiks seina paksust vaadelda kui midagi, mis on "vormi loodud" üksi.
Matriit määrab geomeetria, kuid kogu vormimisprotsessi stabiilsus määrab, kui järjepidevalt seda geomeetriat taasesitatakse.
Mis juhtub, kui protsess on ebastabiilne?
Protsessi ebastabiilsus ei pruugi koheselt esile kutsuda ilmset defekti.
Toru võib väljastpoolt ikkagi sile välja näha.
Ebajärjekindel töötlemine võib aga mõjutada mõõtmete ühtlust, sisemist konsolideerumist ja jääkpinget. Surnu ekstrusiooniga seotud uuringud tuvastavad konkreetselt jääkpinge kui katkendliku kokkusurumisprotsessi tagajärg, kusjuures mõnedes ekstrusioonitoodetes kasutatakse nende pingete vähendamiseks lõõmutamist.
See on eriti oluline UHMWPE torude puhul, kuna materjal on valitud nõudlikuks teeninduseks, näiteks abrasiivse läga transportimiseks.
Torusein peab säilitama oma konstruktsiooni terviklikkuse, samal ajal kui sisepind puutub kokku pideva osakeste mõjuga ja libiseva kulumisega.
Tootmise järjepidevus on seega seotud teenuse tulemuslikkusega. UHMWPE suurepärane kulumiskindlus ei suuda kompenseerida halba vormimiskvaliteeti.
Kuidas tootjad protsessi jälgivad
Stabiilne tootmisliin vajab kontrollpunkte kogu vormimisprotsessi vältel, mitte ainult lõplikku mõõtmete kontrolli.
Toorpulber vajab järjepidevat söötmist. Tihendamise etapp vajab stabiilset rammi liikumist. Küttesüsteem vajab piisavat võimsust ja stabiilseid soojustingimusi. Vormimisvorm peab säilitama oma geomeetria mehaanilise koormuse all. Valmisprofiili stabiliseerimiseks on vaja jahutamist.
Seejärel saab lõplikku toru kontrollida mõõtmete ja muude kindlaksmääratud kvaliteediomaduste suhtes.
See lähenemisviis on kasulikum kui ühele lõplikule mõõtmisele tuginemine.
Kui avastatakse, et torul on mõõtmete kõrvalekalle, võimaldab täieliku vormimisjärjestuse mõistmine uurida, kas probleem tulenes pulbri söötmisest, tihendamisest, kuumutamisest, stantsitingimustest või jahutamisest.
Järeldus
UHMWPE torude tootmine ei seisne lihtsalt polümeeripulbri kuumutamises ja selle vormist läbi surumises.
Raske osa on stabiilse vormimiskeskkonna säilitamine, samal ajal kui ülikõrge molekulmassiga ja väga halva sula voolavusega materjali tihendatakse, kuumutatakse, konsolideeritakse ja vormitakse.
Toru ekstrusioonil aitavad pulbri pakkimine, rammi liikumine, kuumutatud matriitsi pikkus, termilised tingimused, stantsi geomeetria ja jahutamine kaasa toru lõplikule struktuurile.
Seetõttu algab UHMWPE toruseina kvaliteedi kontrollimine palju enne, kui materjal jõuab lõpliku vormimisvormini.
Kaevandustorude tootja jaoks ei ole tõeline tootmise väljakutse ainult õigete mõõtmetega UHMWPE toru tootmine. See toodab neid mõõtmeid järjekindlalt ühest toruosast teise, säilitades samal ajal polümeerse konsolideeritud struktuuri, mis annab UHMWPE-le kulumiskindluse ja sitkuse.
Esmane märksõna:UHMWPE torude tootmisprotsess
Teisesed märksõnad:UHMWPE torude tootmine, UHMWPE rammi ekstrusioon, UHMWPE torude vormimine, UHMWPE seina paksuse reguleerimine, UHMWPE pulbri tihendamine, UHMWPE torude ekstrusioon, UHMWPE torude kvaliteedikontroll
TaotlusUHMWPEPipe Quotation
|
Samm |
Protsess |
|
1 |
Saada nõuded- DN, rõhk, kogus ja rakendus |
|
2 |
Spetsifikatsiooni kinnitus- Toru tüüp, suurus, seina paksus ja ühendus |
|
3 |
Tsitaat- Hind, tarneaeg, pakkimis- ja tarnetingimused |
|
4 |
Tellimine ja tootmine- Leping, maksmine ja tootmine |
|
5 |
Ülevaatus ja kohaletoimetamine- Kvaliteedikontroll ja saatmine |
SestUHMWPE kaevandustoru, UHMWPE vooderdatud terastoru, UHMWPE põlved ja ühendusäärikud, saatke meile:
DN + PN + läga tüüp + tahke kontsentratsioon + osakeste suurus + voolukiirus + torujuhtme pikkus + kogus
Luoyang Zhengju New Materials Technology Co., Ltd.
WhatsApp:+86 19937270645
E-post: baibaili456@gmail.com
Veebivestlus: +86 19937270645
Hankige oma jahvatussõnniku torujuhtme jaoks parim hind.