Sissejuhatus
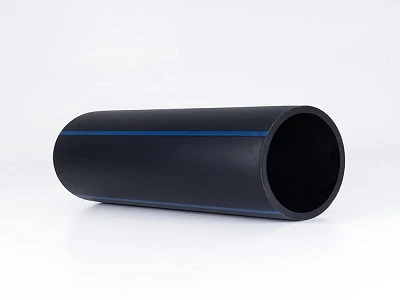
HDPE kaevandustoru võib väljastpoolt lihtne välja näha. See on üks polümeertoru, millel pole metallist tugevduskihti, keevisõmblust ega keerukat sisemist konstruktsiooni.
Ühtlase seinapaksuse, välisläbimõõdu, ümaruse ja mehaaniliste omadustega toru tootmine nõuab aga palju enamat kui lihtsalt polüetüleeni sulatamist ja selle läbi matriitsi surumist.
Ühekihilise -HDPE-toru puhul on ekstrusioon esimene suurem vormimisetapp. Polümeeri sulamise seisukord, ekstrusiooni väljund, stantsi geomeetria, sulamisrõhk ja väljatõmbekiirus{2}} mõjutavad seda, mis juhtub hiljem suuruse määramisel ja jahutamisel.
Kaevanduslike drenaažirakenduste puhul on see järjepidevus oluline, kuna valmis toru võib paigaldada pikkadele vahemaadele ja puutuda kokku siserõhu, pinnasekoormuse, pinnase liikumise ja muutuvate kohatingimustega.
1. Mis on HDPE ühekihiline{1}}toru väljapressimine?
HDPE ühekihilist{0}}toru toodetakse tavaliselt pideva ekstrusiooni teel.
HDPE graanulid sisenevad ekstruuderisse ja suunatakse edasi pöörleva kruvi abil. Selle protsessi käigus muudavad kuumuse ja mehaanilise nihkega tahked pelletid järk-järgult homogeenseks polümeerisulamiks.
Seejärel siseneb sulatis rõngakujulisse stantsi, kus see moodustatakse pidevaks torukujuliseks.
Põhiprotsessi võib esitada järgmiselt:
HDPE graanulid → sulatamine ja plastifitseerimine → sulatite transport → rõngakujuline stants → torukujuline sula
Selles etapis ei ole toru aga veel mõõtmetelt stabiilne.
Matriitsist väljuv materjal on endiselt kuum ja viskoelastne. Selle välisläbimõõt ja seina paksus võivad jätkuvalt muutuda sulamistemperatuuri, ekstrusioonivõimsuse, väljatõmbekiiruse,{1}}vaakumsuuruse ja jahutamise mõjul.
Seetõttu tuleks ekstrusiooni pidada pigem torude moodustamise alguseks, mitte viimaseks mõõtmete{0}}kontrollietapiks.
2. Miks on plastifikatsioon oluline?
HDPE peab olema enne stantsi sisenemist piisavalt plastifitseeritud.
Kruvi tagab nii transportimise kui ka nihke, tünni küttesüsteem aga soojusenergiat. Eesmärk on valmistada suhteliselt ühtlase temperatuuri ja koostisega sula.
Kui plastifitseerimine on ebapiisav, võib sulamata materjal või ebaühtlased sulamispiirkonnad mõjutada toru seina ühtlust.
Kui polümeer puutub kokku liigsete termiliste tingimustega või sobimatu töötlemisaknaga, võib materjalil esineda ka soovimatuid termilisi ajalugu.
Seetõttu ei ole ekstrusiooni juhtimine pelgalt tünni temperatuuri seadmine.
Olulised protsessimuutujad hõlmavad järgmist:
|
Parameeter |
Mõju protsessile |
|
Sulamistemperatuur |
Mõjutab sulamisvoolu ja vormimiskäitumist |
|
Kruvi kiirus |
Mõjutab materjali läbilaskvust ja nihket |
|
Ekstrusiooni väljund |
Määrab ajaühikus tarnitava materjali |
|
Sulamisrõhk |
Näitab väljapressimise stabiilsust |
|
Surve temperatuur |
Mõjutab sulamisvoolu läbi matriitsi |
|
Kiiruse{0}}väljendamine |
Mõjutab materjali jaotust pikkuseühiku kohta |
Need muutujad suhtlevad üksteisega.
Näiteks kui väljapressimise väljund muutub ja väljatõmbekiirus jääb konstantseks, muutub ka iga toru pikkuse ühiku ulatuses jaotatud materjali hulk. See võib mõjutada seina paksust.
3. Mida sureb teeb?
Matriit muudab ekstrusioonisüsteemi sees voolavast polümeerisulami pidevaks torukujuliseks profiiliks.
Torude ekstrusiooniks läbib sulam rõngakujulist voolukanalit ja väljub toruna.
Matriitsi geomeetria on seetõttu tihedalt seotud esialgse seinajaotusega.
Kuid stantsi ava mõõtmeid ei tohiks pidada lihtsalt toru lõplikeks mõõtmeteks.
HDPE-sulam taastub elastselt pärast stantsist väljumist, mida tavaliselt nimetatakse stantsi paisumiseks. Samal ajal hakkab materjal jahtuma ja kokku tõmbuma.
See tähendab, et toru lõplikud mõõtmed sõltuvad järgmiste tegurite koosmõjust:
stantsi geomeetria + sulamisseisund + suurus + jahutus + vedamine-välja
See on üks põhjus, miks mõõtmete kontrolli ei saa saavutada ainult ekstrusioonivormiga.
4. Miks on veo-väljakiirus oluline?
Väljatõmbe{0}}süsteem liigutab toru pidevalt läbi allavoolu seadmete.
Oluline on seda eristada toru tahtlikust venitamisest.
Väljatõmbamise{0}}eesmärk on säilitada ekstrudeeritud toru kontrollitud ja pidev liikumine.
Lihtsustatud suhe on järgmine:
Väljapressimise väljund + väljatõmbe-kiirus → materjali jaotus piki toru
Kui ekstrusiooni väljund jääb stabiilseks, kuid väljatõmbekiirus muutub, muutub iga toru pikkuse ühikuga seotud polümeeri kogus.
Tegelik mõõtmete reaktsioon sõltub ka sulamistemperatuurist, stantsi tingimustest, suurusest ja jahutusest, mistõttu ei ole õige eeldada, et iga veo-väljatõmbekiiruse muutus põhjustab seina paksuse ühe-ühele-muutuse.
Oluline on säilitada stabiilne suhe materjali väljundi ja liini kiiruse vahel.
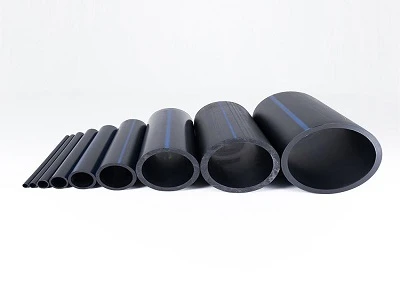
5. Miks on väljapressimise stabiilsus kaevandustorude puhul oluline?
Kaevandamise drenaažitorustikud võivad ulatuda sadade või isegi tuhandete meetriteni.
Seetõttu võib tootmispikkuses korduvalt esinev mõõtmete kõrvalekalle muutuda olulisemaks kui väike isoleeritud kõrvalekalle.
Sel põhjusel on ekstrusiooni stabiilsus seotud mitme lõpptoote omadusega:
|
Tootmistegur |
Võimalik mõju torule |
|
Ebastabiilne ekstrusiooniväljund |
Seina paksuse varieeruvus |
|
Sulamisrõhu kõikumine |
Mõõtmete ebastabiilsus |
|
Ebaühtlane sulamistemperatuur |
Ebaühtlane kujunemiskäitumine |
|
Ebastabiilne veo{0}}väljalülituskiirus |
Materjali jaotuse varieeruvus |
|
Kehv plastifitseerimine |
Ebaühtlane toru struktuur |
Kaevandustoru puhul ei ole eesmärk lihtsalt toota toru, mis näeb välja vastuvõetav.
Eesmärk on säilitada ühtsed mõõtmed ja materjali käitumine kogu tootmisperioodi vältel.
6. Kuidas on väljapressimine seotud SDR-iga?
SDR on HDPE toru üks olulisemaid mõõtmete parameetreid.
Suhe on:
SDR=välisläbimõõt / seina paksus
Näiteks 225 mm SDR11 toru seina teoreetiline paksus on:
225 / 11=20.45 mm
Kuid tegelik tootmisprotsess peab arvestama ka mõõtmete tolerantsid ja kohaldatavat tootestandardit.
See tähendab, et SDR ei ole midagi, mida juhitakse ühe masina seadistusega.
See on nii välisläbimõõdu kui ka seina paksuse hoidmise tulemus nõutavas mõõtmete vahemikus.
KKK
Kas ekstrusioon on HDPE torude ainus tootmisetapp?
Ei. Ekstrusioon moodustab esialgse torukujulise sulandi. Tootmisprotsessi osaks on ka vaakumsuuruse määramine, jahutamine, väljatõmbamine-, lõikamine ja kontrollimine.
Kas vedamine{0}}tähendab, et toru on jõuga venitatud?
Ei. Väljavedu{1}} tagab peamiselt toru kontrollitud ja pideva transportimise läbi tootmisliini. Kuna HDPE on vormimise ajal endiselt kuum ja viskoelastne, võib väljatõmbekiirus sellegipoolest mõjutada mõõtmete käitumist.
Kas ekstrusioonstants määrab toru lõpliku läbimõõdu?
Mitte iseenesest. Lõplikku välisläbimõõtu mõjutavad stantsi tingimused, sulamiskäitumine, vaakumsuurus, jahutamine ja väljatõmbamine{1}}.
Miks on kaevandamise drenaažitoru jaoks oluline väljapressimise stabiilsus?
Kuna pikad kaevandustorustikud nõuavad ühtlaseid mõõtmeid ja mehaanilist jõudlust. Stabiilne ekstrusioon loob aluse järgnevaks mõõtmete kontrollimiseks.
Järeldus
HDPE ühekihiline{0}}toru ekstrusioon ei ole lihtsalt sulanud plasti surumine läbi stantsi.
See on koordineeritud protsess, mis hõlmab plastifitseerimist, sulamisvoolu, stantsi vormimist, ekstrusiooniväljundit, väljatõmbekiirust{0}} ja mõõtmete allavoolu reguleerimist.
HDPE-toru kaevandamisel on stabiilne väljapressimine eriti oluline, kuna valmis torujuhe võib töötada pikki vahemaid ja nõudlikes paigaldustingimustes.
Usaldusväärne toru saab alguse stabiilsest sulamisest ja kontrollitud ekstrusiooniprotsessist.
Küsige HDPE torude pakkumist
|
Samm |
Protsess |
Üksikasjad |
|
1 |
Saada nõuded |
DN, rõhk, keskkond, töötemperatuur ja rakendus |
|
2 |
Spetsifikatsiooni kinnitus |
Toru tüüp, materjali klass, rõhuklass, seina paksus/SDR ja ühendus |
|
3 |
Tsitaat |
Hind, tarneaeg, pakkimis- ja saatmistingimused |
|
4 |
Tellimine ja tootmine |
Leping, tasumine ja tootmine |
|
5 |
Ülevaatus ja kohaletoimetamine |
Kvaliteedi kontroll ja saatmine |
HDPE kaevandustoru jaoks saatke meile:
DN + PN/SDR + keskmine + töötemperatuur + paigaldusmeetod + torujuhtme pikkus + kogus
Kaevanduste äravoolu ja veetustamise rakenduste jaoks esitage ka:
Rakendus + töörõhk + paigalduskeskkond
Mineraali{0}}sisaldava kaevandusvee puhul, kui see on saadaval:
Vee keemia / pH + temperatuur + hõljuvad tahked ained
Luoyang Zhengju New Materials Technology Co., Ltd.
WhatsApp: +86 19937270645
Meil:baibaili456@gmail.com
WeChat: +86 19937270645
Hankige oma HDPE kaevandustoru jaoks parim hind.